bandiera
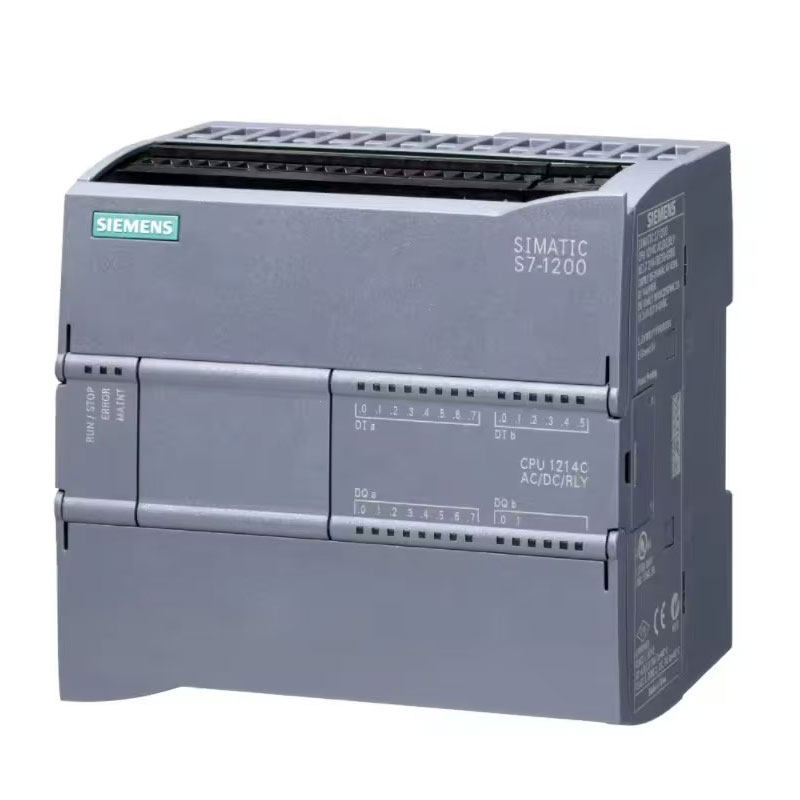
  • Guida pratica alla risoluzione dei problemi del Siemens S7-1200 | Selezione dell'hardware, programmazione, comunicazione e suggerimenti per l'assistenza in loco
    Guida pratica alla risoluzione dei problemi del Siemens S7-1200 | Selezione dell'hardware, programmazione, comunicazione e suggerimenti per l'assistenza in loco Jun 19, 2026
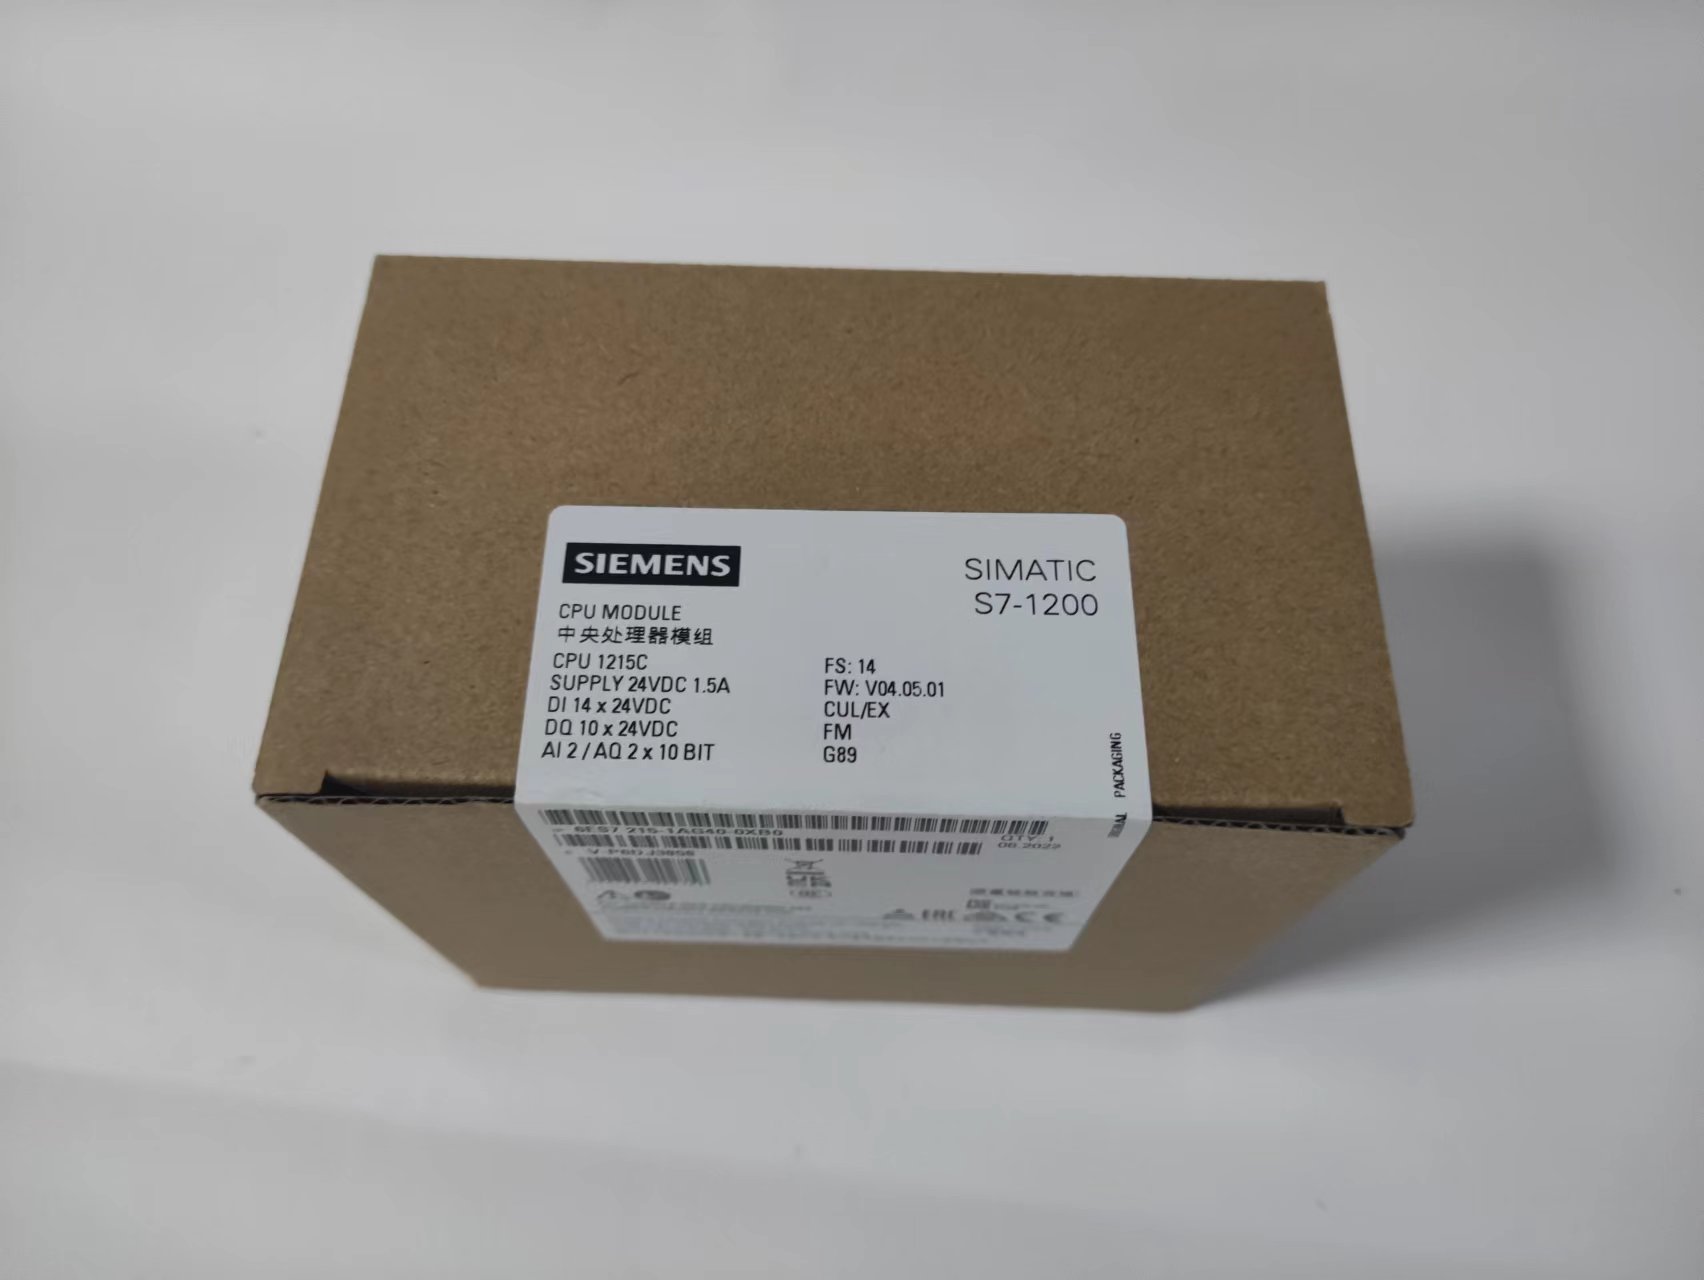
     IntroduzioneLa maggior parte degli ingegneri dell'automazione e degli acquirenti di apparecchiature padroneggia solo le operazioni di programmazione di base del PLC Siemens S7-1200, ma si imbatte frequentemente in vari problemi in loco: mancata connessione del PLC dopo l'arrivo dell'apparecchiatura, instabilità del servo, dati analogici instabili, arresti anomali casuali e problemi di download del programma.Nella maggior parte dei casi, questi problemi sono non causato da danni hardwarema a causa di una selezione impropria, cablaggi non standard, impostazioni dei parametri errate e cattive abitudini di programmazione.Questo blog si concentra interamente su abilità pratiche di risoluzione dei problemi e insidie ​​frequenti Per utenti finali e tecnici sul campo. Nessun parametro teorico astratto: tutte le soluzioni possono essere applicate direttamente per risolvere il 90% dei guasti comuni dell'S7-1200, stabilizzare il funzionamento dell'apparecchiatura e ridurre i costi di assistenza post-vendita.1. Errori critici nella selezione | Evita rilavorazioni e perdite finanziarie1.1 Versione di alimentazione della CPU errata = Controllo del movimento non riuscitoMolti principianti scelgono i modelli di PLC a caso, senza distinguere le differenze tra le versioni, con la conseguenza che, dopo l'installazione, non saranno disponibili le funzioni di posizionamento ad alta velocità e di controllo dei servomotori.Versione CC/CC/CC (standard industriale e preferita)Alimentatore a 24 V CC, uscita a transistorSupporta un'uscita a impulsi ad alta velocità di 100 kHz, pilota direttamente servomotori e motori passo-passo.Ideale per tutte le apparecchiature di posizionamento, taglio e automazione del movimento alternativo.Versione AC/DC/RLY (solo per semplice controllo On/Off)Alimentazione CA 220 V, uscita a relèNessuna funzione a impulsi ad alta velocità, impossibile realizzare alcun controllo di posizionamentoApplicabile solo a ventilatori, pompe dell'acqua, illuminazione e dispositivi di avvio/arresto semplici.Regola fondamentale: scegliete senza riserve un alimentatore CC/CC/CC se il vostro dispositivo include funzioni servo, stepper o di posizionamento!1.2 Margine di prestazioni della CPU insufficiente | Scatti e perdita di impulsiStandard di selezione S7-1200 validati sul campo per progetti industriali:Logica semplice e dispositivi I/O standard: 1212CApparecchiature di confezionamento e trasporto servoassistite a 4 assi o inferiori: 1214C (Modello universale più popolare)Segnali analogici multipli, controllo PID e rete multi-dispositivo: 1215CPosizionamento, taglio e sincronizzazione multiasse di alta precisione: 1217CSuggerimento pratico: Mantieni l'utilizzo della memoria del programma inferiore al 70% e il tempo di ciclo OB1 entro 100 ms. Il superamento di questi valori può facilmente causare perdita di pacchetti, interruzioni del programma e arresti casuali delle apparecchiature.1.3 Installazione disordinata del modulo di espansione | Errore di riconoscimento del moduloL'S7-1200 ha regole rigide per gli slot di espansione. Tutti i moduli di espansione devono essere installati in sequenza a partire dal primo slot a destra della CPU.Gli slot vuoti o un'installazione disordinata causeranno errori e renderanno i moduli irriconoscibili.Disposizione ottimale: Tenere i moduli di comunicazione e di alimentazione lontani dai moduli ad alta temperatura per evitare guasti dovuti al surriscaldamento; posizionare i moduli di uscita digitali sul lato più a destra per ridurre le interferenze di segnale.2. Suggerimenti per il cablaggio e l'installazione dell'hardware | Eliminare interferenze e falsi allarmi2.1 Deriva instabile di dati e segnali analogici | Soluzione permanenteGuasto comune in loco: i dati di temperatura, pressione e portata presentano continue oscillazioni, anche con sensori integri e programmi corretti.Soluzioni:Utilizzare cavi schermati per segnali analogici con messa a terra a un'estremità.Separare i cavi di alimentazione (cavi servo/inverter) dai cavi di segnale mantenendo una distanza superiore a 20 cm; non posarli mai nello stesso tubo.Attiva il filtraggio analogico e il campionamento uniforme in TIA Portal per eliminare completamente la deriva dei dati.2.2 Attivazione errata dell'ingresso digitale e lampeggio casuale della luceMolti utenti riscontrano uno sfarfallio casuale degli indicatori di ingresso del PLC durante lo spegnimento dell'apparecchiatura.Causa: Interferenze di frequenza industriale e tensione indotta nei cavi di segnale lunghiSoluzioneRegolare il ritardo dell'ingresso DI a 3 ms~5 ms nella configurazione hardware di TIA Portal per eliminare completamente i falsi trigger a basso costo.2.5 Riavvii casuali e guasti causati da un'alimentazione instabileLe CPU S7-1200 sono sensibili alle fluttuazioni di tensione. Gli alimentatori switching di bassa qualità possono causare disconnessioni casuali, perdita di programmi ed errori dei moduli.Raccomandazione: Adottare alimentatori industriali regolati e installare anelli magnetici anti-interferenza sul terminale di alimentazione della CPU per migliorare notevolmente la stabilità dell'apparecchiatura.3. Competenze pratiche di programmazione | Programmi stabili, manutenibili e privi di bug3.1 Evitare l'abuso dei bit di memoria (M bit) per prevenire errori nascostiGli ingegneri principianti spesso usano M0.0, M0.1 e altri bit M per la logica intermedia, il che porta a conflitti variabili e disordine logico dopo un funzionamento prolungato delle apparecchiature.migliori prassi: Dare priorità blocchi di dati del database Per la programmazione S7-1200. Assegna variabili indipendenti per azioni, allarmi e stati delle apparecchiature, garantendo una logica chiara, assenza di conflitti e facilità di manutenzione.3.2 Insidie ​​del timer | Evitare deviazioni di temporizzazione e derive logicheGuasto comune: temporizzazione imprecisa e deriva della logica del ciclo durante il funzionamento prolungato.Regola di evitamentoNon utilizzare timer TON e TOF per la logica di oscillazione ciclica. Adottare uniformemente timer IEC per una risoluzione stabile e un errore temporale cumulativo pari a zero.3.3 Aggiungere tolleranza ai guasti per i programmi analogici | Prevenire i crash delle apparecchiatureLa disconnessione del sensore e un contatto scadente causeranno l'arresto anomalo del programma, la perdita di controllo del PID e un funzionamento errato in assenza di logica di tolleranza ai guasti.Metodo universale di tolleranza ai guasti: Imposta i limiti superiore e inferiore per i dati analogici. Blocca le uscite e attiva gli allarmi quando i valori superano l'intervallo normale per evitare rischi di sovratemperatura e sovrapressione.3.4 Soluzione definitiva per i guasti di azzeramento dell'asseProblema ad alta frequenza: l'asse si arresta con un allarme quando raggiunge il finecorsa durante la fase di azzeramento, senza ripristino automatico dell'inversione.Soluzioni:Abilitare la funzione "inversione automatica del finecorsa" nella configurazione hardware.Aumentare opportunamente i tempi di accelerazione e decelerazione per evitare collisioni violente con i limitiMantenere una distanza di sicurezza tra i finecorsa e gli arresti meccanici.4. Risoluzione dei problemi di comunicazione | Risolvere i problemi di connessione e le disconnessioni casuali4.1 PLC non trovato e connessione al PC non riuscitaIl 90% dei problemi di connessione è dovuto a guasti di rete piuttosto che a danni hardware:Indirizzo IP predefinito del PLC: 192.168.0.1, facilmente soggetto a conflitti con i segmenti IP della LAN locale.Impostare un indirizzo IP statico per la scheda di rete del PC (nello stesso segmento del PLC) e disabilitare l'acquisizione automatica dell'indirizzo IP.Disattiva il firewall del PC e il software antivirus per impedire l'intercettazione delle comunicazioni.4.2 Disconnessione casuale di PROFINET e HMICompetenza fondamentaleUtilizzare PROFINET al posto di Modbus per la connessione in rete di più dispositivi. Estendere opportunamente il timeout di comunicazione e adottare cavi Ethernet schermati di tipo industriale per eliminare le interferenze che causano la disconnessione in loco.4.3 Errore di download del programma causato da una mancata corrispondenza della versione del firmwareProblema frequente: i programmi compilati con versioni avanzate di TIA Portal non possono essere scaricati su PLC con firmware di versione precedente.SoluzionePrima di scaricare il firmware, verificare la versione del PLC, confrontarla con la versione hardware presente in TIA Portal oppure aggiornare il firmware online per uniformare le versioni.5. Capacità di risoluzione rapida dei problemi in loco | Strumento per l'efficienza del servizio post-vendita5.1 Diagnosi tramite buffer diagnostico (individuazione più rapida dei guasti)L'S7-1200 è dotato di un potente sistema di diagnostica integrato, in grado di registrare l'ora esatta e la causa di tutti gli arresti e i guasti dei moduli.Accedi alla modalità online in TIA Portal e controlla il buffer diagnostico per individuare con precisione i guasti, evitando ispezioni a vuoto di linee e programmi.5.2 Arresto casuale senza avviso di allarmeCause principali: tempo di ciclo del programma eccessivo, elevato utilizzo della memoria e interferenze elettromagnetiche.SoluzioniSemplificare la logica del programma, ridurre il tempo di ciclo OB1, ottimizzare il layout del cablaggio e aggiungere misure anti-interferenza.6. Consigli per la manutenzione quotidiana e per prolungarne la durataPulire regolarmente la polvere dal canale di dissipazione del calore del PLC per evitare la riduzione della frequenza dovuta alle alte temperature e i conseguenti guasti.Installa una scheda di memoria per i progetti importanti ed esegui regolarmente il backup dei programmi per evitare la perdita dei dati.Prima di accendere apparecchiature che rimangono spente per lunghi periodi, verificare la tensione di alimentazione per evitare danni alla CPU causati da sbalzi di tensione.Non sostituire mai a caldo i moduli di segnale per evitare di bruciare le porte.RiepilogoIl PLC Siemens S7-1200 presenta un'eccellente stabilità intrinseca. Il 90% dei guasti in loco è causato da selezione errata, cablaggio non standard, impostazioni dei parametri mancanti e mancanza di tolleranza ai guasti del programma.La padronanza delle suddette competenze pratiche può aiutarvi a evitare insidie ​​negli acquisti, a risolvere completamente problemi comuni come jitter analogico, disconnessioni di comunicazione, guasti di posizionamento e arresti casuali, a ridurre notevolmente la pressione post-vendita e a migliorare la stabilità complessiva delle apparecchiature.InterazioneQuali guasti complessi avete riscontrato sul vostro S7-1200? Lasciate un commento per condividere la vostra esperienza di risoluzione dei problemi!
  • Vantaggio del PLC Siemens
    Vantaggio del PLC Siemens Nov 03, 2023
    Piegatura affidabileIl PLC non richiede un gran numero di componenti attivi e componenti elettronici collegati. Le sue connessioni sono notevolmente ridotte. Allo stesso tempo, la manutenzione del sistema è semplice e i tempi di manutenzione sono brevi. Plc adotta una serie di metodi di progettazione dell'affidabilità per la progettazione. Ad esempio, design ridondante. Protezione in caso di interruzione dell'alimentazione, diagnosi dei guasti, protezione e ripristino delle informazioni. Il PLC è un dispositivo di controllo appositamente progettato per il controllo del processo di produzione industriale, che ha un linguaggio di programmazione più semplice e un hardware più affidabile rispetto al controllo computerizzato generale. Adottare un linguaggio di programmazione raffinato e semplificato. Il tasso di errori di programmazione è notevolmente ridotto.Facile da piegare e utilizzareIl PLC ha un'elevata operabilità. Ha le caratteristiche di programmazione semplice, funzionamento conveniente e facile manutenzione ed è generalmente meno soggetto a errori operativi. Il funzionamento del PLC include operazioni di immissione del programma e di modifica del programma. L'input del programma può essere visualizzato direttamente e l'operazione di modifica del programma può anche essere ricercata direttamente o ricercata dal programma in base al numero di indirizzo o al numero di contatto richiesto, quindi modificata. Il PLC dispone di più linguaggi di programmazione disponibili per l'uso. Utilizzato per diagrammi ladder più vicini agli schemi elettrici. Facile da afferrare e comprendere. La funzione di autodiagnosi del PLC riduce i requisiti di capacità di manutenzione del personale di manutenzione. Quando si verifica un malfunzionamento del sistema, il personale di manutenzione può individuare rapidamente la posizione del malfunzionamento attraverso l'autodiagnosi dell'hardware e del software.Piegatura flessibileI linguaggi di programmazione utilizzati dal PLC includono diagramma ladder, mnemonico booleano, diagramma funzionale, modulo funzione e linguaggio di programmazione con descrizione delle istruzioni. La diversità dei metodi di programmazione semplifica la programmazione e ne amplia l'ambito di applicazione. Il funzionamento è molto flessibile e conveniente ed è molto semplice monitorare e controllare le variabili.Installazione e precauzioni del PLC Siemens serie S7-300:1、 L'alimentazione ausiliaria ha una bassa potenza e può alimentare solo apparecchiature a bassa potenza (come i sensori fotoelettrici);2、 Generalmente, i PLC hanno un certo numero di punti occupati (ovvero terminali di cablaggio degli indirizzi vuoti), non collegare i fili;3、 Il PLC presenta il problema del ritardo della risposta I/O, soprattutto nelle apparecchiature a risposta rapida, a cui è necessario prestare attenzione.4、 Sono disponibili uscite di tipo relè e transistor (adatte per uscite ad alta velocità) e l'uscita può trasportare direttamente carichi leggeri (spie LED, ecc.);5、 Il tempo di ingresso/disconnessione deve essere maggiore del tempo di scansione del PLC;6、 Non c'è protezione nel circuito di uscita del PLC, quindi dispositivi di protezione come i fusibili dovrebbero essere utilizzati in serie nei circuiti esterni per prevenire danni al PLC causati da cortocircuiti del carico;7、 Non collegare il cavo di alimentazione CA al terminale di ingresso per evitare di bruciare il PLC;8、 Il terminale di messa a terra deve essere messo a terra in modo indipendente e non collegato in serie con terminali di messa a terra di altre apparecchiature. La superficie di taglio del filo di terra non deve essere inferiore a 2 mm2;9、 Le linee dei segnali di ingresso e di uscita devono essere instradate il più possibile separatamente e non devono trovarsi nella stessa tubazione o raggruppate insieme alla linea elettrica per evitare segnali di interferenza e malfunzionamenti; La linea di trasmissione del segnale adotta un cavo schermato e il cavo schermato è collegato a terra; Per garantire l'affidabilità del segnale, le linee di ingresso e uscita sono generalmente controllate entro un raggio di 20 metri; I cavi di espansione sono sensibili al rumore e alle interferenze elettriche e devono essere tenuti lontani da linee elettriche, apparecchiature ad alta tensione, ecc.
  • Principio di funzionamento del PLC Siemens
    Principio di funzionamento del PLC Siemens Jun 13, 2023
    principio operativo Dopo che il PLC è stato messo in funzione, il suo processo di lavoro è generalmente suddiviso in tre fasi, vale a dire il campionamento dell'ingresso, l'esecuzione del programma utente e l'aggiornamento dell'uscita. Il completamento delle tre fasi precedenti è chiamato ciclo di scansione. Durante l'intero periodo di funzionamento, la CPU del PLC esegue ripetutamente le tre fasi precedenti a una determinata velocità di scansione.   Comprimi il campionamento dell'input Nella fase di campionamento degli ingressi, il PLC legge in sequenza tutti gli stati di ingresso ei dati in modalità di scansione e li memorizza nelle unità corrispondenti nell'area dell'immagine I/O. Dopo che il campionamento degli ingressi è completato, entra nella fase di esecuzione del programma utente e di aggiornamento delle uscite. In queste due fasi, anche se lo stato di ingresso ei dati cambiano, lo stato ei dati delle unità corrispondenti nell'area dell'immagine I/O non cambieranno. Pertanto, se l'ingresso è un segnale impulsivo, l'ampiezza del segnale impulsivo deve essere maggiore di un ciclo di scansione per garantire comunque la lettura dell'ingresso.   Comprimi l'esecuzione del programma utente Durante la fase di esecuzione del programma utente, il PLC esegue sempre la scansione del programma utente (schema a contatti) in ordine dall'alto verso il basso. Durante la scansione di ogni diagramma ladder, scansionare sempre prima il circuito di controllo composto da ciascun contatto sul lato sinistro del diagramma ladder ed eseguire operazioni logiche sul circuito di controllo composto dai contatti nell'ordine da sinistra a destra, dall'alto verso il basso. Quindi, in base ai risultati delle operazioni logiche, aggiornare lo stato del bit corrispondente della bobina logica nell'area di memoria RAM del sistema; Oppure aggiornare lo stato del bit corrispondente della bobina di uscita nell'area dell'immagine I/O; Oppure determinare se eseguire le istruzioni funzionali speciali specificate nel diagramma ladder.   Ciò significa che durante l'esecuzione del programma utente, solo lo stato e i dati dei punti di ingresso nell'area dell'immagine di I/O non cambieranno, mentre lo stato e i dati di altri punti di uscita e dispositivi software nell'area dell'immagine di I/O o l'area di archiviazione della RAM di sistema potrebbe cambiare. Inoltre, i risultati dell'esecuzione del programma del diagramma ladder sopra elencato influiranno sul diagramma ladder sottostante che utilizza queste bobine o dati; Al contrario, nel diagramma ladder sottostante, lo stato o i dati della bobina logica aggiornata possono essere applicati solo al programma sopra di essa nel ciclo di scansione successivo.   Comprimi Output Aggiorna Dopo la scansione del programma utente, il PLC entra nella fase di aggiornamento delle uscite. Durante questo periodo, la CPU aggiorna tutti i circuiti di latch di uscita in base allo stato e ai dati corrispondenti nell'area dell'immagine I/O, quindi pilota i dispositivi periferici corrispondenti attraverso il circuito di uscita. A questo punto, è la vera uscita del PLC.   Lo stesso numero di diagrammi ladder, con ordine di disposizione diverso, determina risultati di esecuzione diversi. Inoltre, vi sono differenze tra i risultati della scansione dei programmi utente ei risultati del funzionamento in parallelo a logica rigida dei dispositivi di controllo del relè. Naturalmente, se il tempo occupato dal ciclo di scansione può essere ignorato per l'intera corsa, allora non c'è differenza tra i due.
  • Classificazione PLC Siemens
    Classificazione PLC Siemens Jun 08, 2023
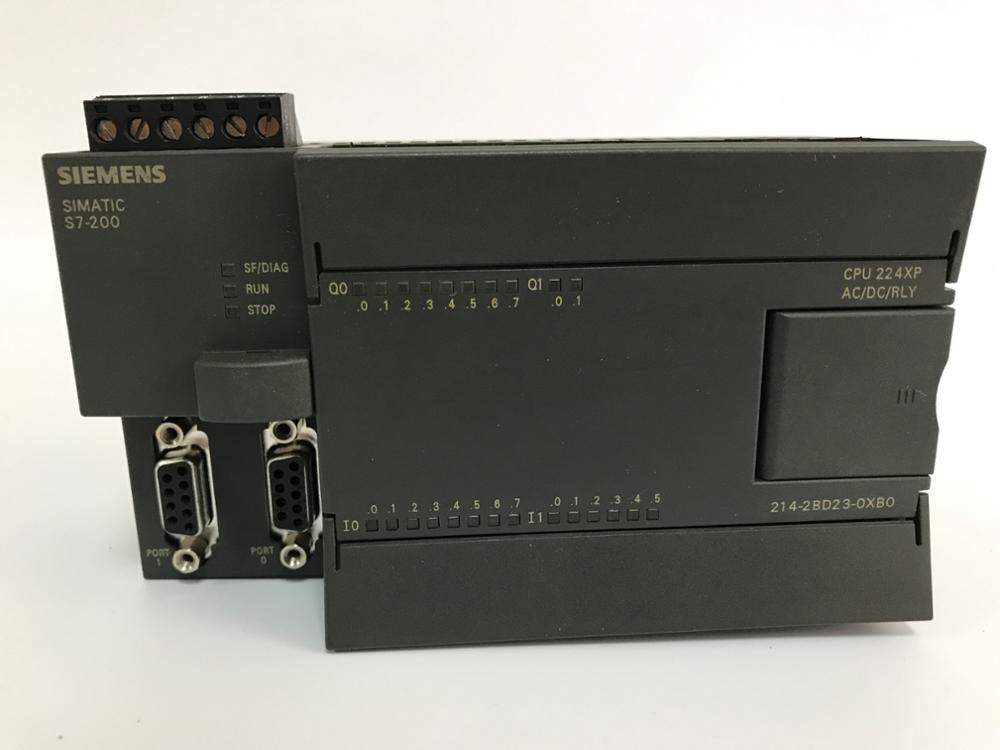
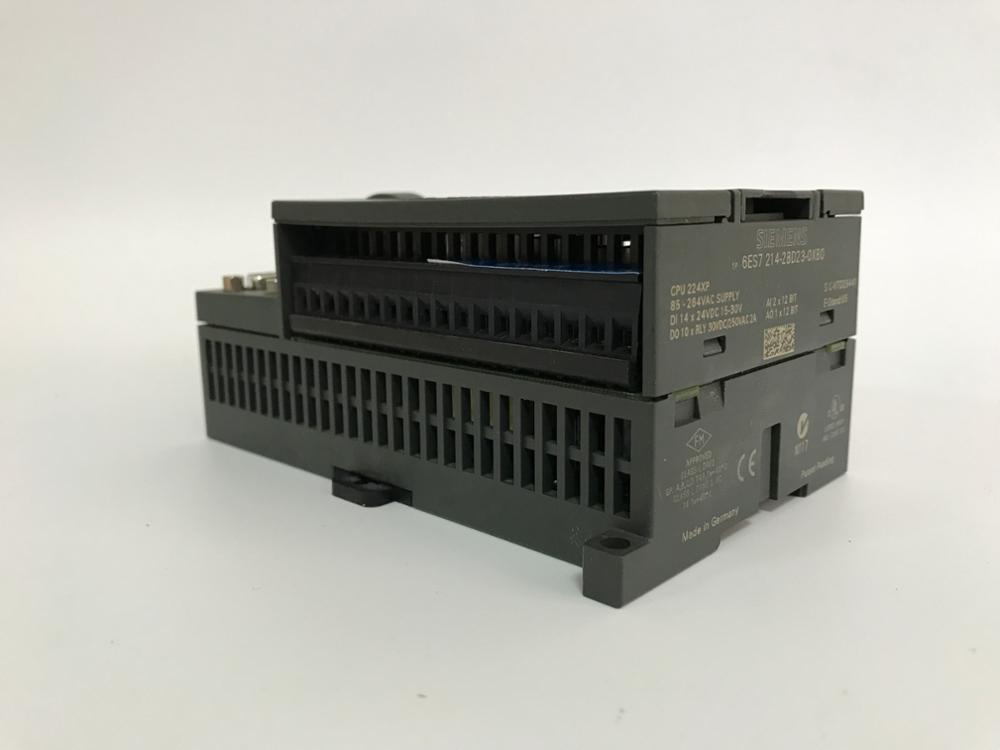
    I controllori programmabili sono generati dalle esigenze della produzione moderna e la classificazione dei controllori programmabili deve anche soddisfare le esigenze della produzione moderna. In generale, i controllori programmabili possono essere classificati da tre prospettive. Uno è classificare in base alla scala di controllo dei controllori programmabili, il secondo è classificare in base al livello di prestazioni dei controllori programmabili e il terzo è classificare in base alle caratteristiche strutturali dei controllori programmabili. Scala di controllo pieghevole Può essere suddiviso in mainframe, macchine di medie e piccole dimensioni. Mini computer: i punti di controllo di un mini computer sono generalmente entro 256 punti, adatti per il controllo di una singola macchina o per il controllo di un piccolo sistema. Le mini macchine Siemens hanno S7-200: velocità di elaborazione di 0,8 ~ 1,2 ms; Memoria 2k; 248 punti digitali; Quantità analogica 35 canali. Macchina di medie dimensioni: i punti di controllo di una macchina di medie dimensioni non sono generalmente superiori a 2048 punti, che possono essere utilizzati per il controllo diretto delle apparecchiature e il monitoraggio di più controllori programmabili di livello inferiore. È adatto per sistemi di controllo di medie o grandi dimensioni. Le macchine Siemens di medie dimensioni hanno S7-300: velocità di elaborazione di 0,8 ~ 1,2 ms; Memoria 2k; 1024 punti digitali; Quantità analogica 128 canali; Rete PROFIBUS; Ethernet industriale; MPI. Mainframe: il punto di controllo di un mainframe è generalmente maggiore di 2048 punti, che possono non solo completare complesse operazioni aritmetiche, ma anche eseguire complesse operazioni di matrice. Può essere utilizzato non solo per il controllo diretto dei dispositivi, ma anche per il monitoraggio di più controllori programmabili di livello inferiore. I mainframe Siemens dispongono di S7-1500 e S7-400: velocità di elaborazione di 0,3 ms/1k parole; Memoria 512k; punto I/O 12672; Prestazioni di controllo pieghevoli Può essere suddiviso in macchine di fascia alta, macchine di fascia media e macchine di fascia bassa. Macchina di fascia bassa Questo tipo di controller programmabile ha funzioni di controllo di base e potenza di calcolo generale. La velocità di lavoro è relativamente bassa e il numero di moduli di ingresso e uscita che possono essere trasportati è relativamente piccolo. Ad esempio, l'S7-200 prodotto da SIEMENS in Germania appartiene a questa categoria. Macchina di fascia media Questo tipo di controller programmabile ha forti funzioni di controllo e potenza di calcolo. Può non solo completare operazioni logiche generali, ma anche completare funzioni trigonometriche più complesse, esponenti e operazioni PID. La velocità di lavoro è relativamente elevata e anche il numero di moduli di input e output che possono essere trasportati è piuttosto elevato e ci sono anche molti tipi di moduli di input e output. Ad esempio, l'S7-300 prodotto da SIEMENS in Germania appartiene a questa categoria. Macchina di fascia alta Questo tipo di controller programmabile ha potenti funzioni di controllo e potenza di calcolo. Non solo può eseguire operazioni logiche, operazioni di funzioni trigonometriche, operazioni esponenziali e operazioni PID, ma anche eseguire complesse operazioni di matrice. La velocità di lavoro è molto elevata e sono disponibili numerosi moduli di input e output che possono essere trasportati. Anche le tipologie di moduli di ingresso e uscita sono molto complete. Questo tipo di controller programmabile può completare attività di controllo su larga scala. Generalmente utilizzato come stazione principale nel networking. Ad esempio, l'S7-400 prodotto da SIEMENS in Germania appartiene a questa categoria.   Struttura pieghevole Integrante Il controllore programmabile integrato integra l'alimentazione, la CPU, la memoria e il sistema I/O in un'unica unità, denominata unità di base. Un'unità di base è un PLC completo. Quando i punti di controllo non soddisfano i requisiti, è possibile collegare nuovamente un'unità di espansione. Le caratteristiche della struttura integrata sono molto compatte, dimensioni ridotte, basso costo e installazione conveniente. Combinato Un controllore programmabile modulare divide i vari componenti di un sistema PLC in diversi moduli in base alle loro funzioni, come modulo CPU, modulo di ingresso, modulo di uscita, modulo di potenza e così via. Le funzioni di ciascun modulo sono relativamente semplici, ma le tipologie di moduli sono sempre più ricche. Ad esempio, alcuni controllori programmabili, oltre ai moduli I/O di base, dispongono anche di alcuni moduli funzionali speciali, come il modulo di rilevamento della temperatura, il modulo di rilevamento della posizione, il modulo di controllo PID, il modulo di comunicazione e così via. La caratteristica di un PLC modulare è che la CPU, l'ingresso e l'uscita sono tutti moduli indipendenti. Dimensione del modulo unificata, installazione ordinata, selezione libera dei punti I/O, installazione conveniente, debug, espansione e manutenzione. Tipo impilato La struttura impilata combina i vantaggi di compattezza, dimensioni ridotte e facilità di installazione della struttura complessiva, nonché l'installazione flessibile e ordinata dei punti I/O nella struttura combinata. È anche composto da combinazioni di varie unità. La sua caratteristica è che la CPU è un'unità di base indipendente (composta dalla CPU e da alcuni punti di I/O) e gli altri moduli di I/O sono unità di espansione. Durante l'installazione, non c'ènecessità di un substrato, vengono utilizzati solo cavi per il collegamento tra le unità e ogni unità può essere impilata una per una. Consentire al sistema di ottenere una configurazione flessibile e dimensioni compatte.   Introduzione dettagliata 1. PLC SIMATIC S7-200 Il PLC S7-200 è un PLC miniaturizzato adatto per il rilevamento, il monitoraggio e il controllo automatici in vari settori e occasioni. Le potenti funzioni del PLC S7-200 gli consentono di ottenere funzioni di controllo complesse sia che funzioni da solo o connesso a una rete. Il PLC S7-200 può fornire 4 diversi modelli base e 8 tipi di CPU tra cui scegliere. 2. PLC SIMATIC S7-300 L'S7-300 è un piccolo sistema PLC modulare in grado di soddisfare requisiti prestazionali medi per le applicazioni. Vari individui I moduli possono essere ampiamente combinati per formare sistemi con requisiti diversi. Rispetto al PLC S7-200, il PLC S7-300 adotta una struttura modulare e ha un'elevata velocità (0,6 ~ 0,1 μ s) Velocità di funzionamento del comando di; L'aritmetica aritmetica in virgola mobile può effettivamente realizzare operazioni aritmetiche più complesse; Uno strumento software con un'interfaccia utente standard che consente agli utenti di assegnare facilmente i parametri a tutti i moduli; Comodi servizi di interfaccia uomo-macchina sono stati integrati nel sistema operativo S7-300, riducendo notevolmente i requisiti di programmazione per il dialogo uomo-macchina. La SIMATIC Human Machine Interface (HMI) riceve i dati dall'S7-300, che li trasmette a una frequenza di aggiornamento specificata dall'utente. Il sistema operativo S7-300 gestisce automaticamente la trasmissione dei dati; Il sistema diagnostico intelligente della CPU monitora continuamente se il sistema funziona normalmente, registra errori ed eventi di sistema speciali (come timeout, sostituzione del modulo, ecc.); La protezione con password multilivello può consentire agli utenti di proteggere in modo efficace ed efficace i propri segreti tecnici, impedendo la copia e la modifica non autorizzate; Il PLC S7-300 è dotato di un interruttore di selezione della modalità operativa, che può essere rimosso come una chiave. Quando la chiave viene rimossa, la modalità operativa non può essere modificata, il che può impedire la cancellazione o la riscrittura illegale dei programmi utente. Dotato di potenti funzioni di comunicazione, il PLC S7-300 può fornire funzioni di configurazione della comunicazione tramite l'interfaccia utente del software di programmazione Step 7, rendendo la configurazione molto facile e semplice. Il PLC S7-300 ha una varietà di diverse interfacce di comunicazione e collega l'interfaccia bus AS-i e il sistema bus Industrial Ethernet attraverso una varietà di processori di comunicazione; Il processore di comunicazione seriale viene utilizzato per collegare sistemi di comunicazione punto-punto; Multi Point Interface (MPI) è integrato nella CPU e utilizzato per collegare contemporaneamente programmatori, PC, sistemi di interfaccia uomo-macchina e altri sistemi di controllo di automazione SIMATIC S7/M7/C7. 3. PLC SIMATIC S7-400 Il PLC S7-400 è un controllore programmabile utilizzato nella gamma di prestazioni medio-alte. Il PLC S7-400 adotta un design modulare senza ventole, affidabile e durevole. Allo stesso tempo, può scegliere più livelli di CPU (con funzioni gradualmente aggiornate) ed è dotato di modelli per varie funzioni universali, consentendo agli utenti di combinarli in diversi sistemi specializzati in base alle proprie esigenze. Quando la scala del sistema di controllo viene ampliata o aggiornata, purché alcuni modelli vengano aggiunti in modo appropriato, il sistema può essere aggiornato e soddisfare pienamente le esigenze.
  • Storia del PLC Siemens
    Storia del PLC Siemens Jun 07, 2023
    Il PLC della serie Siemens SIMATIC è nato nel 1958 ed è passato attraverso le serie C3, S3, S5 e S7, diventando un controllore programmabile di largo utilizzo. 1. Il prodotto Siemens è stato lanciato per la prima volta nel 1975 come SIMATIC S3, che in realtà è un controllore binario con una semplice interfaccia operativa. 2. Nel 1979, il sistema S3 è stato sostituito dal SIMATIC S5, che utilizzava ampiamente i microprocessori. 3. All'inizio degli anni '80, il sistema S5 è stato ulteriormente aggiornato: il PLC della serie U, con modelli comunemente usati tra cui S5-90U, 95U, 100U, 115U, 135U e 155U. 4. Nell'aprile 1994 è nata la serie S7, che presenta vantaggi come una maggiore internazionalizzazione, un livello di prestazioni più elevato, uno spazio di installazione inferiore e una migliore interfaccia utente di Windows. I suoi modelli sono: S7-200, 300, 400. 5. Nel 1996, Siemens ha proposto il concetto di PCS7 (Process Control System 7) nel campo del controllo di processo, integrando i suoi vantaggi di WINCC (interfaccia operativa compatibile con Windows), PROFIBUS (bus di campo industriale), COROS (sistema di monitoraggio), SINEC ( rete industriale Siemens) e tecnologia di controllo. 6. Siemens ha proposto il concetto di TIA (Total Integrated Automation), che è un sistema di automazione completamente integrato che integra la tecnologia PLC in tutti i campi di automazione. I PLC della serie S3 e S5 sono stati progressivamente ritirati dal mercato e hanno cessato la produzione. I PLC della serie S7 sono diventati il nucleo di controllo dei sistemi di automazione Siemens, mentre il sistema TDC continua a utilizzare il nucleo tecnologico SIMADYN D, che rappresenta un ulteriore aggiornamento dei prodotti della serie S7. È il controllore programmabile più all'avanguardia e potente nei sistemi di automazione Siemens.

Ho bisogno di aiuto? Chatta con noi

leave a message
For any request of information or technical support, fill in the form. All fields marked with an asterisk* are required.
invia
Cercando Service?
CONTATTACI #
+86 17620189681

I nostri orari

Da lunedì 21/11 a mercoledì 23/11: dalle 9:00 alle 20:00
Giovedì 24/11: chiuso - Buon Giorno del Ringraziamento!
Venerdì 25/11: dalle 8:00 alle 22:00
Sabato 26/11 - Domenica 27/11: dalle 10:00 alle 21:00
(tutti gli orari sono espressi in fuso orario orientale)

Casa

Prodotti

WhatsApp

Contattaci